
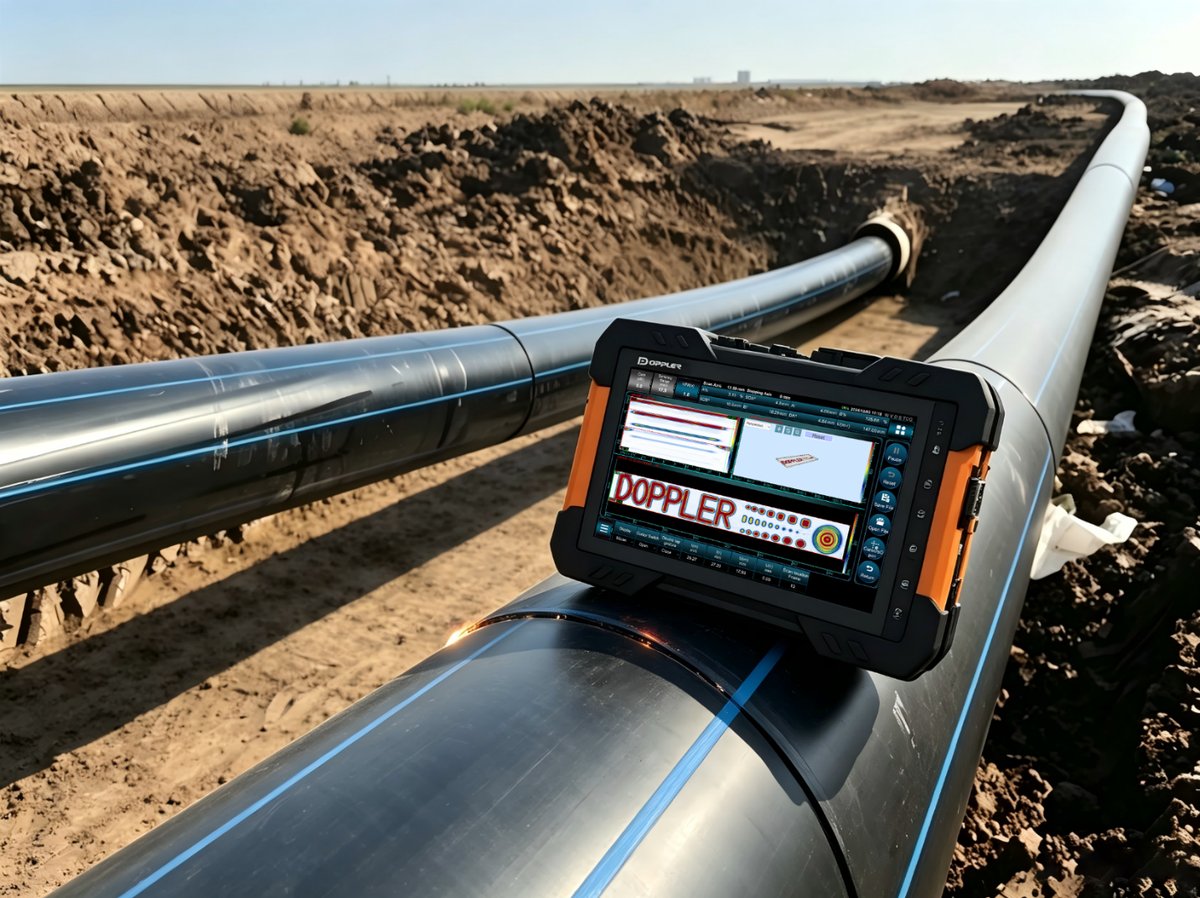
Полиэтиленовые трубы благодаря коррозионной стойкости, высокой ударной вязкости и невысокой стоимости широко применяются в городском газоснабжении, водоснабжении и водоотведении, в циркуляционных контурах АЭС и для транспортировки химических сред. При этом стыковые сварные соединения — самое уязвимое звено трубопровода. Скрытые дефекты — вертикальные непровары, смещение кромок, включения, поры — могут привести к утечкам, разрывам труб и даже взрывам, поэтому отраслевые требования предусматривают 100%-й неразрушающий контроль стыковых соединений.
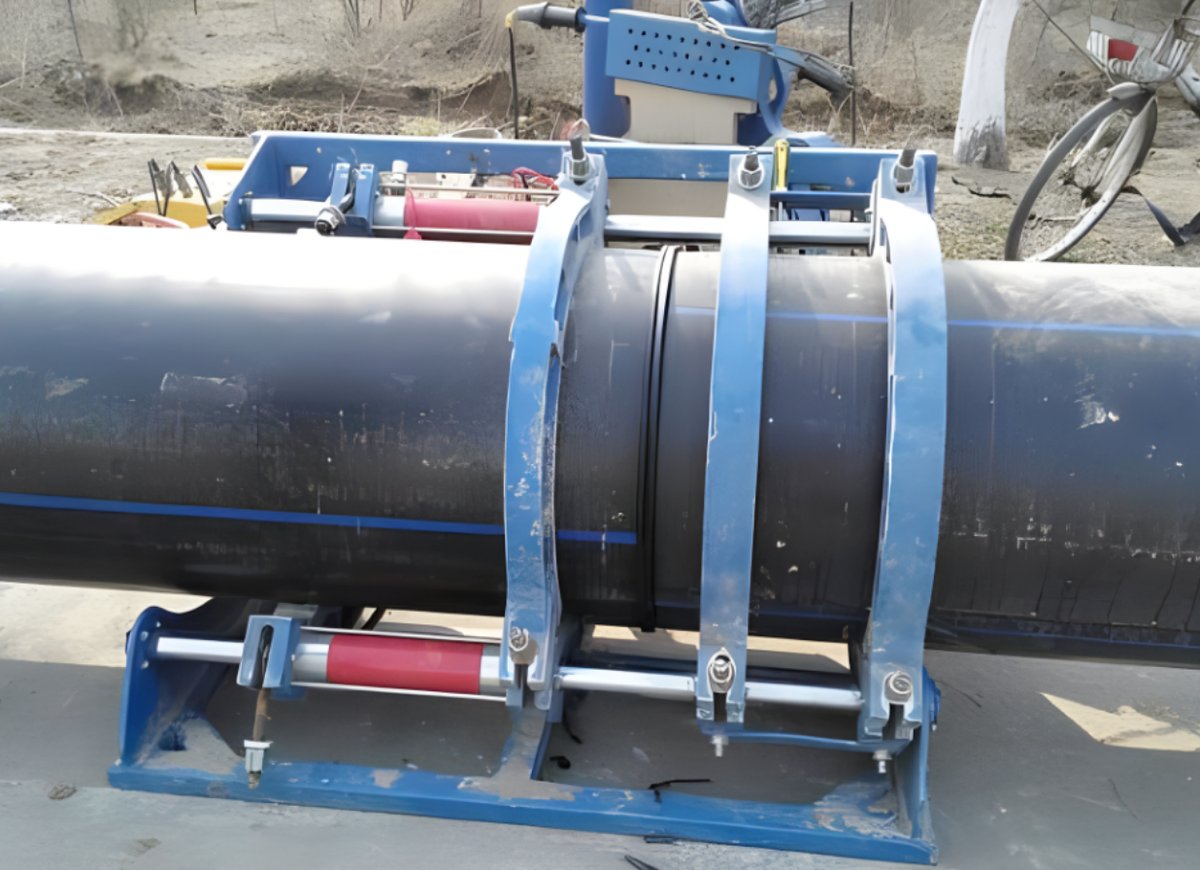
Из-за особых акустических свойств полиэтилена, нестандартной формы сварного шва и специфики вертикальных непроваров традиционный ультразвуковой контроль долгое время давал низкую выявляемость, много ложных срабатываний и пропусков дефектов и плохо справлялся с толстостенными трубами. Внешний осмотр и гидравлические испытания обнаруживают лишь критические дефекты и не выявляют мелкие несплавления, а радиографический контроль из-за высокой стоимости и требований радиационной безопасности плохо подходит для массовых полевых работ. Сегодня сочетание фазированных решеток с технологией полного матричного фокусирования (PAUT + TFM) является лучшим количественным методом контроля: он адаптируется к полевым условиям и полностью охватывает зону сплавления шва.
Компания Guangzhou Doppler более десяти лет специализируется на технологиях фазированных решеток и полного матричного фокусирования. Она провела исследования по всем этапам контроля стыковых соединений полиэтиленовых труб и создала полностью отечественное комплексное решение: специальную призму со скоростью звука, близкой к скорости звука в воде, высокочувствительный фазированный преобразователь для полиэтилена, визуализацию полного матричного фокусирования FMC-TFM, визуализацию плоскими волнами PWI-TFM и автоматизированное сканирующее устройство. Решение позволяет точно контролировать толстостенные полиэтиленовые трубы для АЭС и магистралей высокого давления. На Дальневосточном форуме по неразрушающему контролю 2026 года проект завоевал две награды — «Мастер» и «Острый инструмент» — в номинации «Контроль стыковых сварных соединений толстостенных полиэтиленовых труб АЭС».
Сложности ультразвукового контроля стыковых соединений полиэтиленовых труб
Высокое затухание и дисперсия — низкое отношение сигнал/шум
Полиэтилен — вязкоупругий полимер, его акустический импеданс примерно в 10 раз ниже, чем у металлов. Ультразвук в нем сильно рассеивается и поглощается, и сигнал экспоненциально ослабевает с ростом толщины стенки — отсюда противоречие между разрешающей способностью и глубиной прозвучивания. Кроме того, материал обладает выраженной дисперсией, из-за чего искажается фокусировка луча и размывается изображение. Сварной шов заметно анизотропен, скорость звука в нем колеблется, а калибровочные модели для металлов неприменимы — погрешность оценки размеров дефектов велика.
Несоответствие акустических параметров традиционных призм
Скорость звука в стандартных призмах из оргстекла (PMMA) и полистирола значительно выше, чем в полиэтилене. Из-за этого угол преломления получается малым, луч не охватывает всю зону сплавления и остаются большие мертвые зоны. Через границу «призма — труба» проходит менее 30% звуковой энергии, и слабые сигналы от дефектов теряются в шуме. Низкоскоростные призмы из PTFE (фторопласта) дают большой угол преломления, но сами сильно затухают и не подходят для толстостенных труб. Иммерсионная схема теоретически оптимальна, но склонна к протечкам, плохо приспособлена к полевым условиям и автоматизированному сканированию.
Вертикальные непровары — высокий риск пропуска
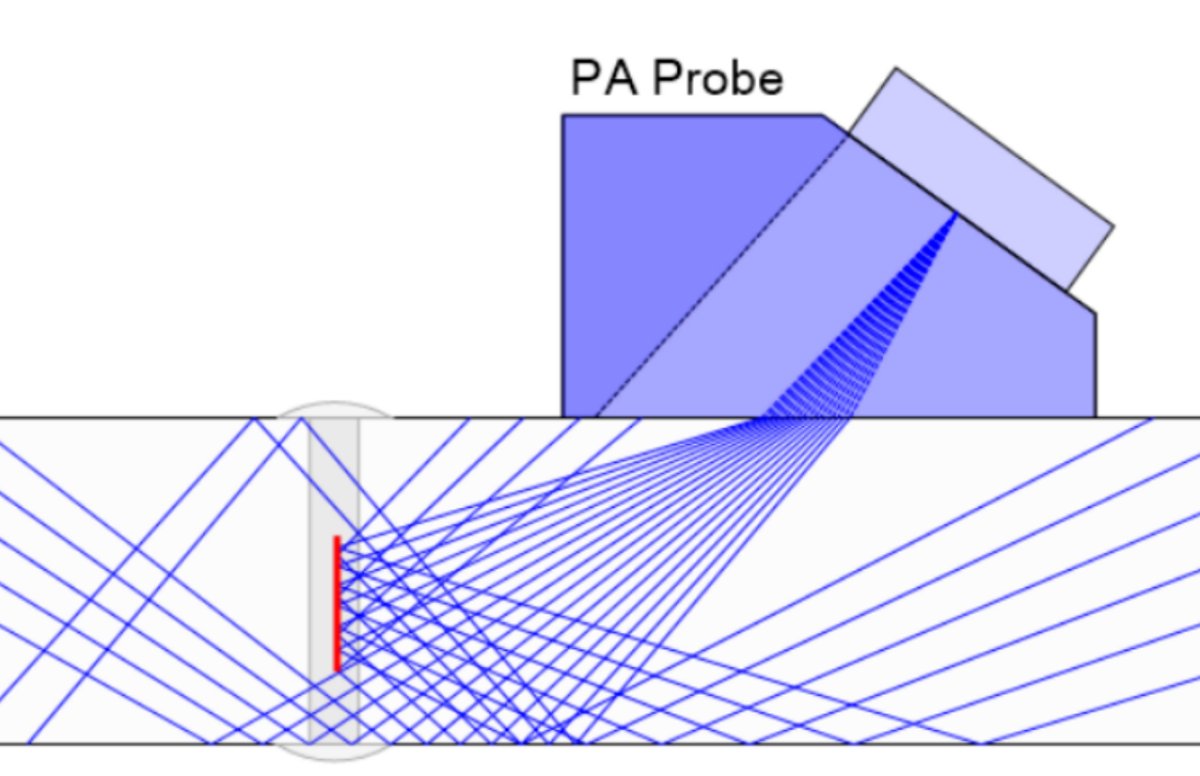
Загрязнения после торцевания, смещение кромок и отклонения от режимов сварки приводят к образованию вертикальных непроваров по толщине стенки — самых опасных дефектов. Наклонный луч почти не дает зеркального отражения от вертикальной плоскости такого дефекта, а слабый дифракционный сигнал от его краев теряется на фоне затухания и помех от валика. Одностороннее сканирование под одним углом имеет слепые зоны и не позволяет выявить характерные признаки дефекта. По отраслевым данным, выявляемость таких дефектов составляет менее 40%, к тому же их легко спутать с сигналами от «холодной» сварки.
Отсутствие специализированного оборудования для полиэтилена
Серийные фазированные преобразователи рассчитаны на контроль металлов и не согласованы с низким акустическим импедансом полиэтилена, поэтому потери сигнала велики. Вычислительной мощности обычных приборов недостаточно для многоракурсного прозвучивания и TFM-визуализации толстостенных труб в реальном времени. Универсальные сканеры не адаптированы к структуре валика шва полиэтиленовой трубы и не обеспечивают стабильного воспроизводимого автоматизированного сканирования.
Сложные полевые условия
Перепады температур, пыль и стесненное пространство предъявляют высокие требования к надежности оборудования. Традиционные методы трудоемки и малопроизводительны; импортное оборудование дорого, а техподдержка запаздывает; результаты сильно зависят от опыта оператора, а интерпретация неоднозначна — отсюда частые споры при приемке работ. Все это мешает масштабному обследованию трубопроводных сетей.
Решение Doppler для контроля полиэтиленовых труб
Призма со скоростью звука, близкой к воде
Doppler разработала композитную эластичную призму с низкой скоростью звука — стабильно 1480–1520 м/с, почти как у воды. Она лишена недостатков призм из PMMA и PTFE и иммерсионных схем: позволяет вводить луч под большими углами для охвата зоны сплавления, обладает низким затуханием и хорошим согласованием импеданса, что заметно повышает отношение сигнал/шум. Твердая износостойкая конструкция совместима с автоматизированным сканированием и рассчитана на работу в полевых условиях.
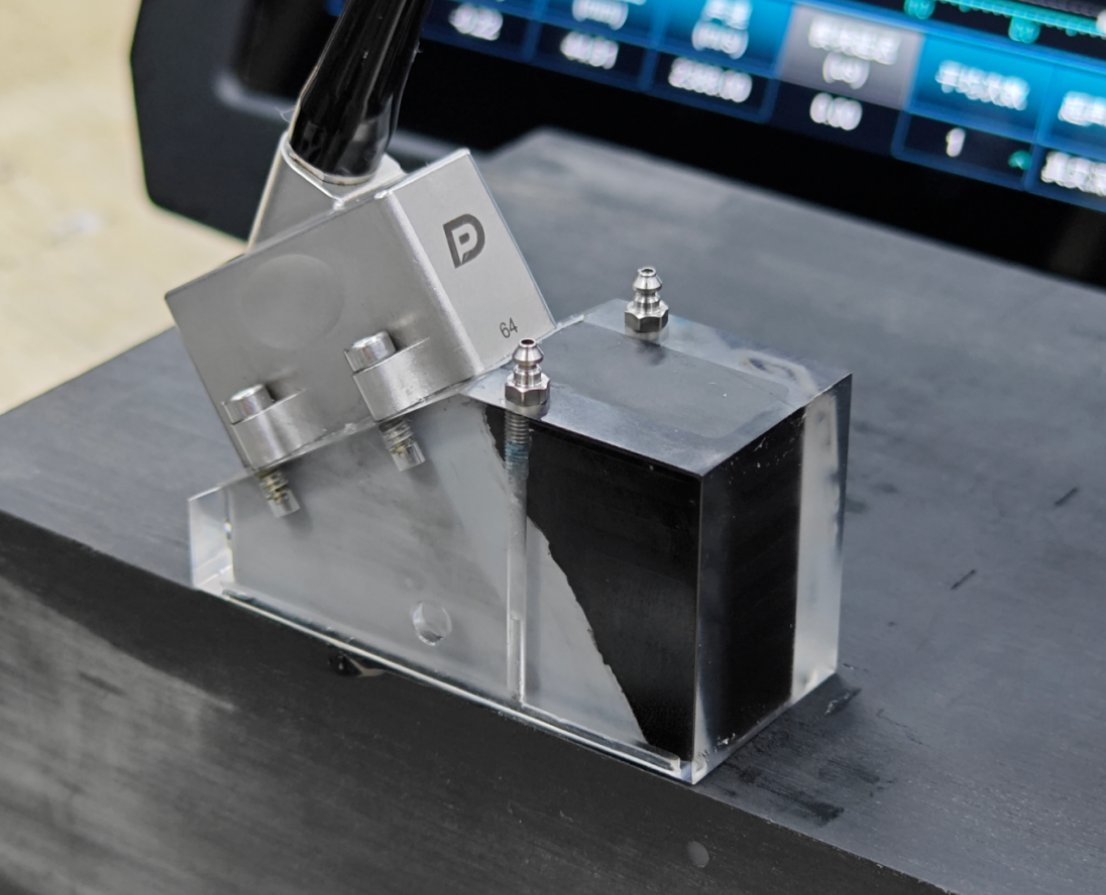
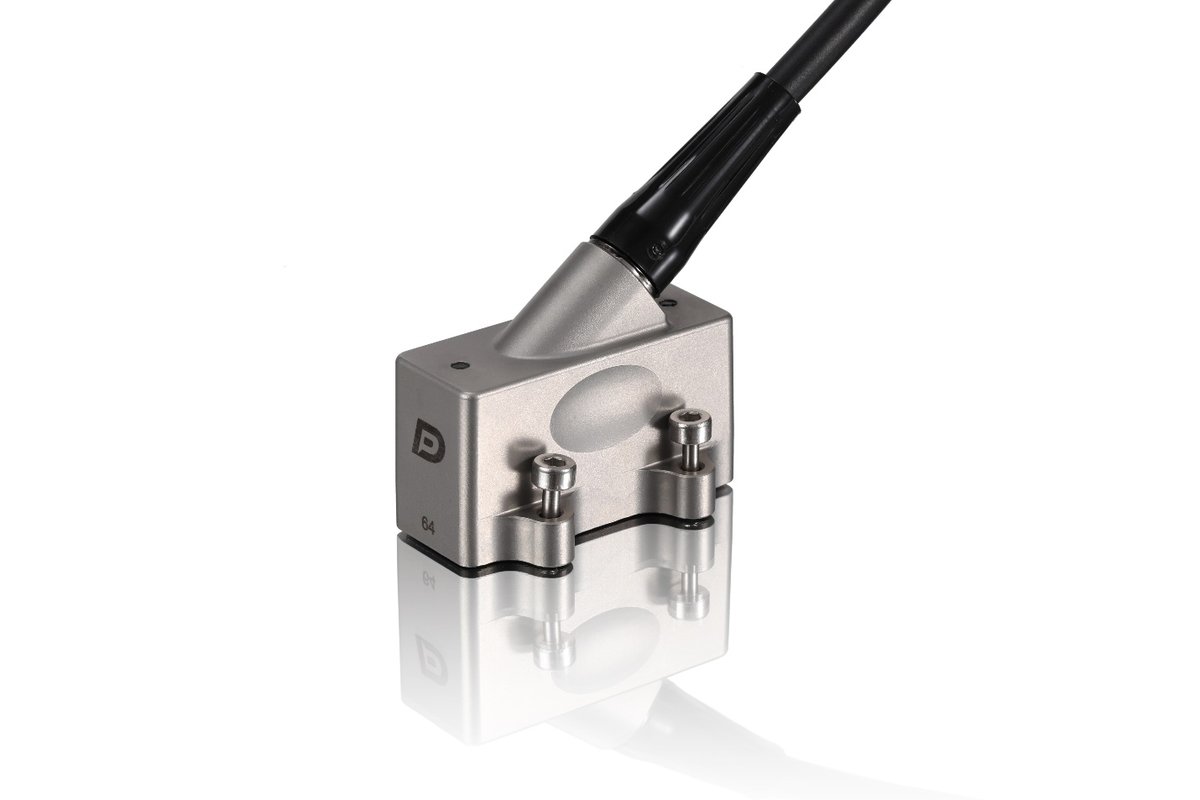
Высокочувствительный фазированный преобразователь для полиэтилена
Пьезоэлементы, демпфер и согласующий слой оптимизированы под низкий акустический импеданс полиэтилена, что существенно снижает потери сигнала на границе. Компоновка элементов подобрана так, чтобы подавлять искажения изображения из-за дисперсии. Преобразователь чувствителен к слабым и дифракционным сигналам от дефектов и при этом сохраняет проникающую способность для толстых стенок и разрешение по мелким дефектам.
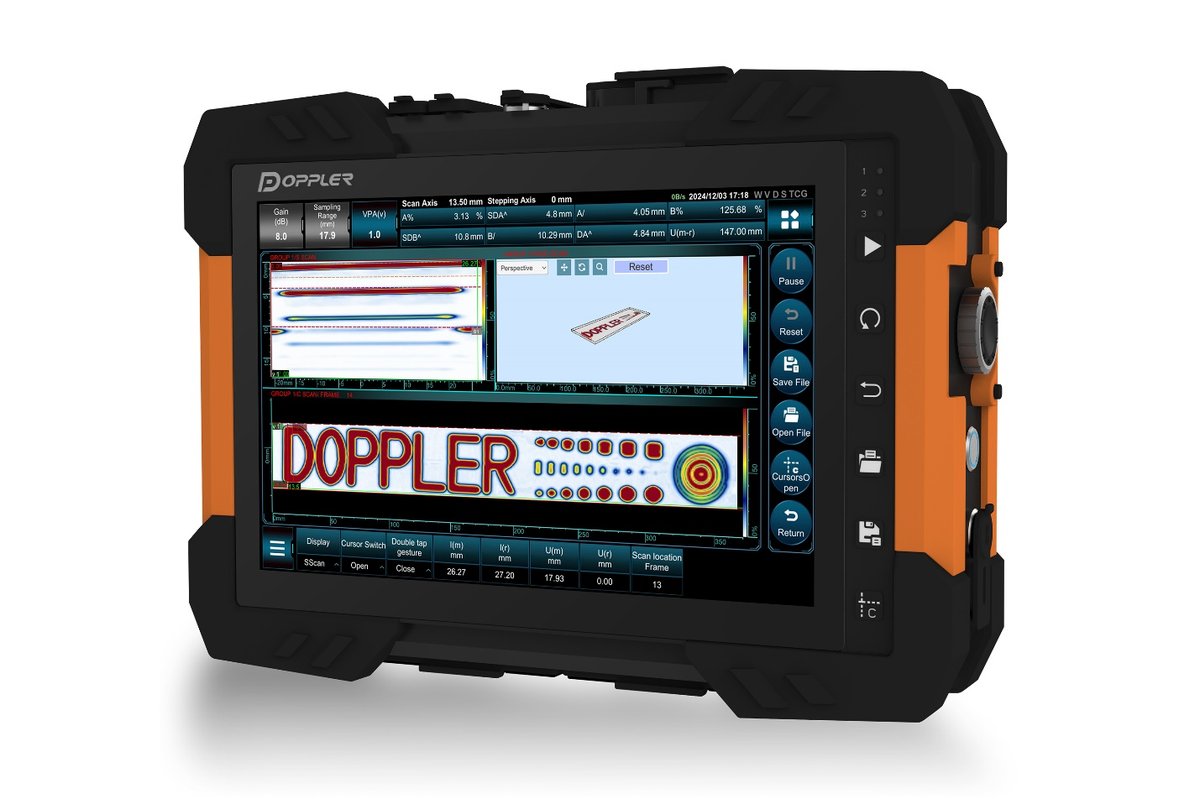
Двусторонний сбор полной матрицы данных на NovaScan V3R
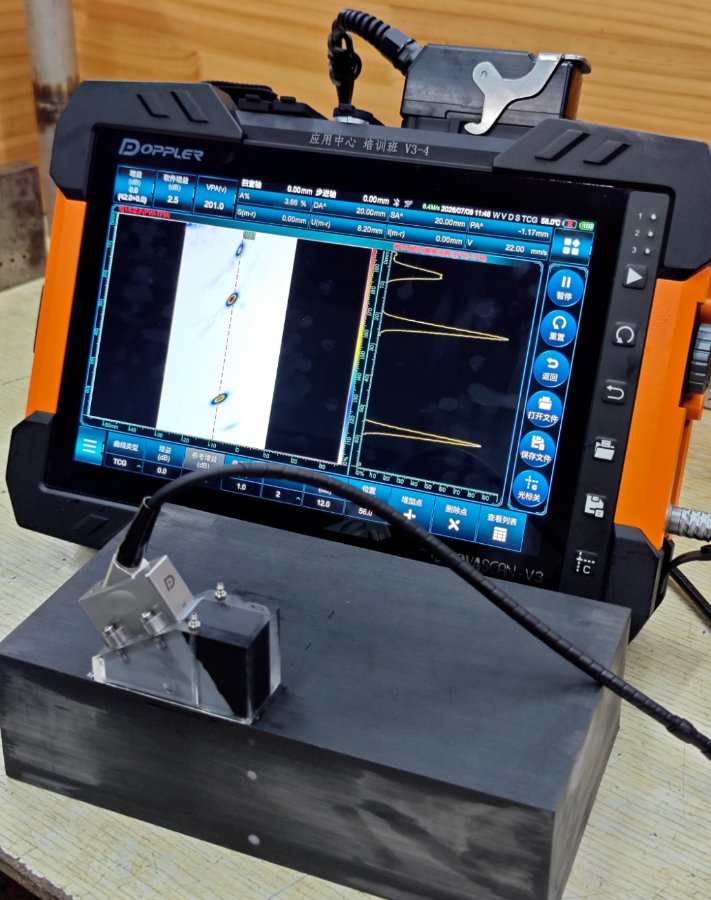
На базе дефектоскопа Doppler NovaScan V3R реализована 128-канальная двусторонняя параллельная схема сбора данных FMC (Full Matrix Capture) или PWI (Plane Wave Imaging). Преобразователи с обеих сторон шва сканируют синхронно с регистрацией всех типов волн. Вычислительной мощности прибора хватает для построения TFM-изображений толстостенных полиэтиленовых труб в реальном времени: четко виден вытянутый контур вертикального непровара и дифракционные сигналы от его верхнего и нижнего краев, а точечные помехи надежно отделяются от реальных дефектов.
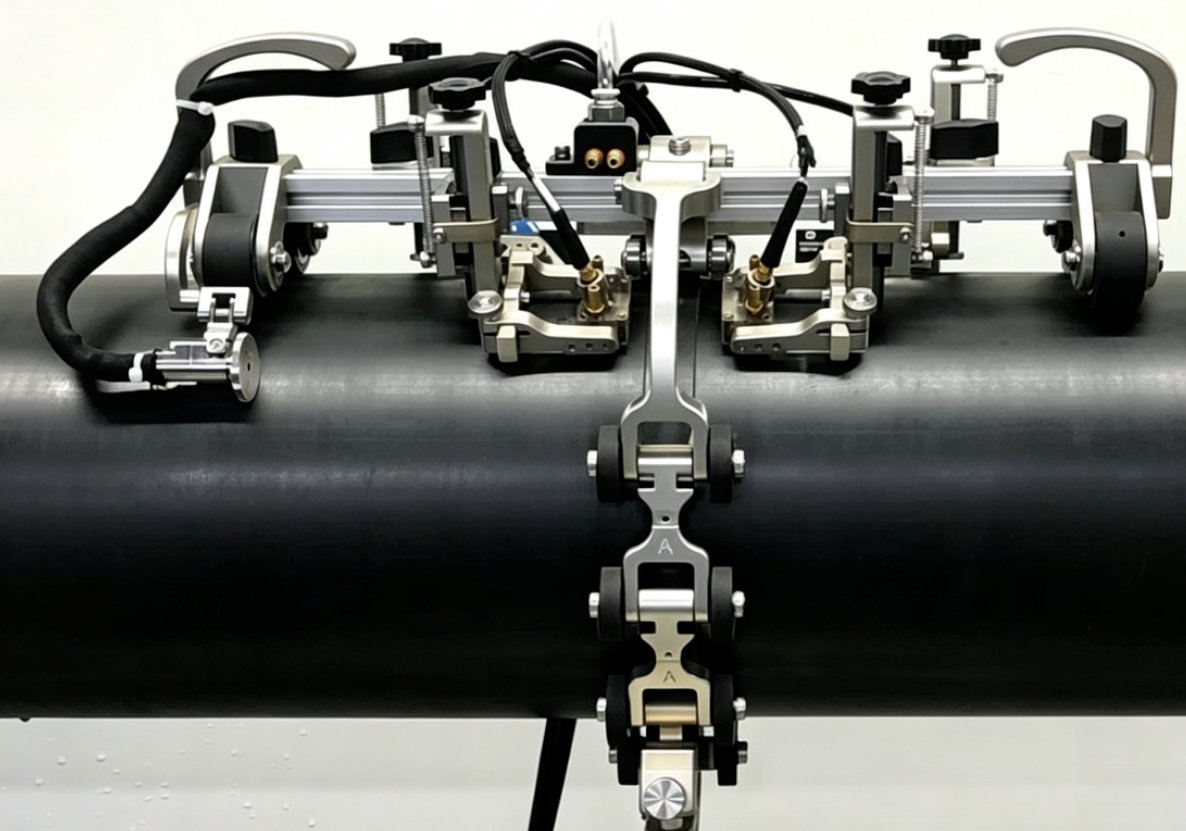
Двусторонний сканер — контроль шва без мертвых зон
Симметричный двусторонний сканер MOS05-D подходит для полиэтиленовых труб диаметром от DN50 до DN1600 и обходит внутренний и наружный валики шва, а звуковые поля с двух сторон перекрестно охватывают всю зону сварки. Равномерное синхронное сканирование обеспечивает высокую воспроизводимость данных, стабильную регистрацию дефектов и высокую производительность при серийных работах.
Сравнение изображений в разных режимах контроля
Традиционный режим PAUT
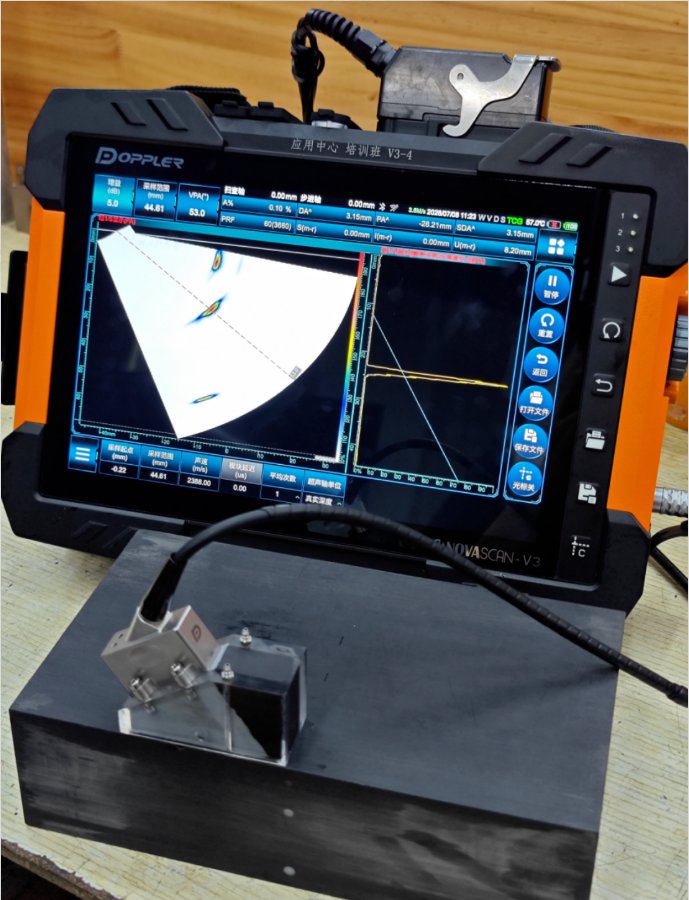
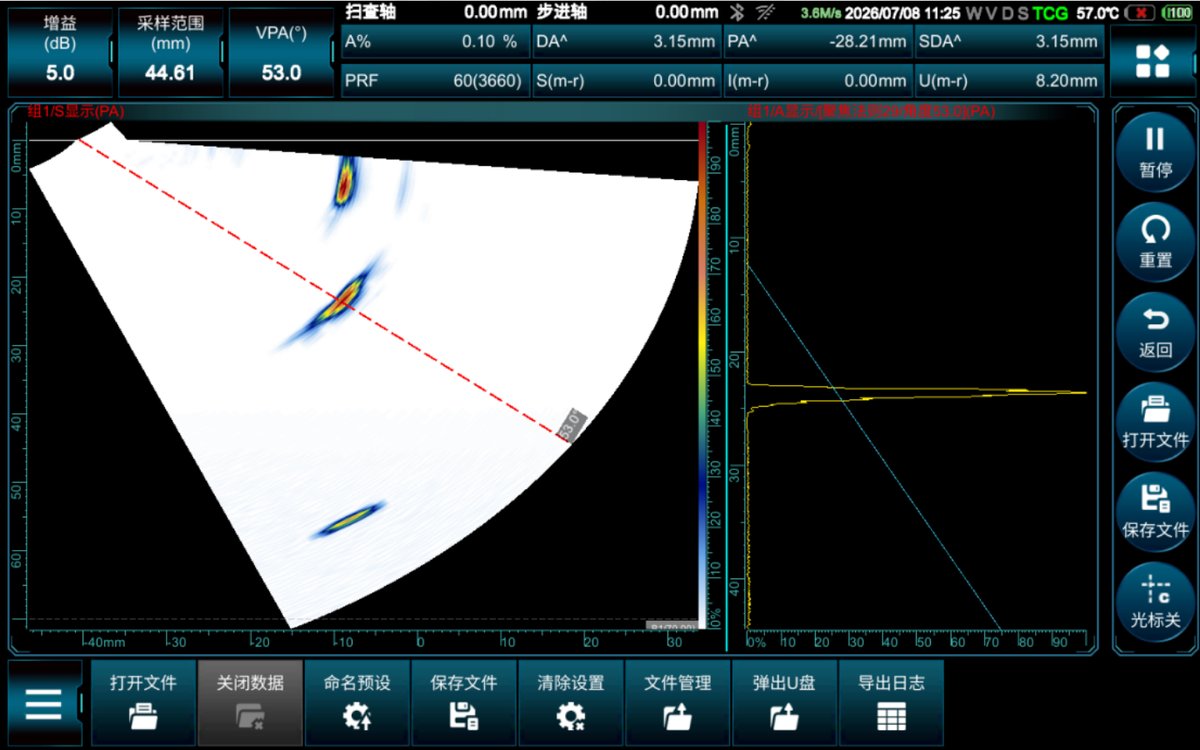
Режим сбора полного матричного набора — визуализация FMC-TFM
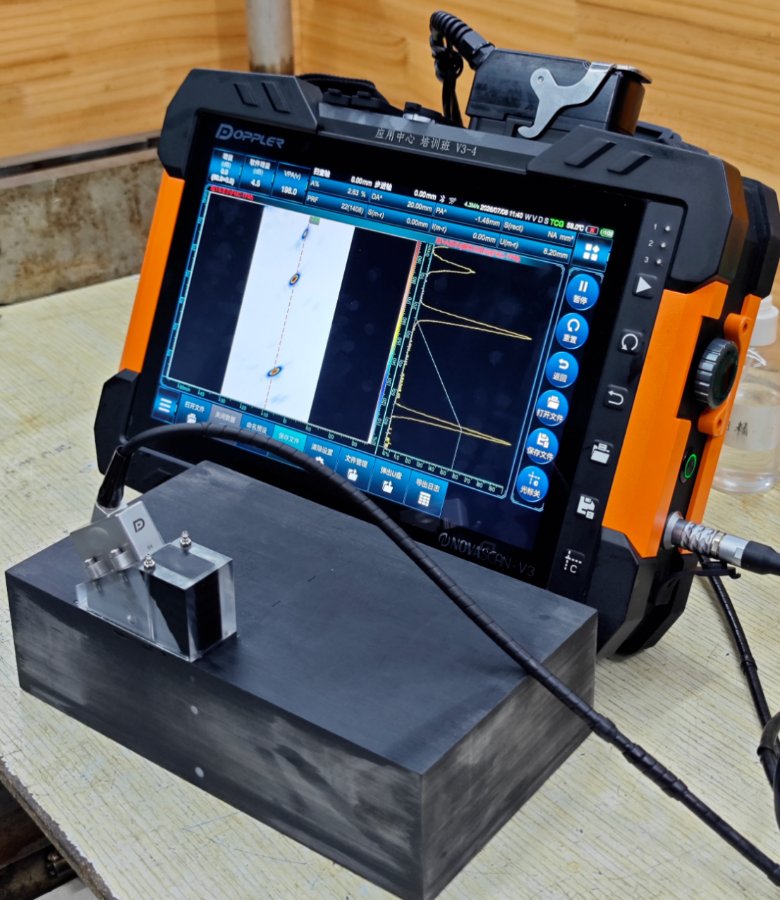
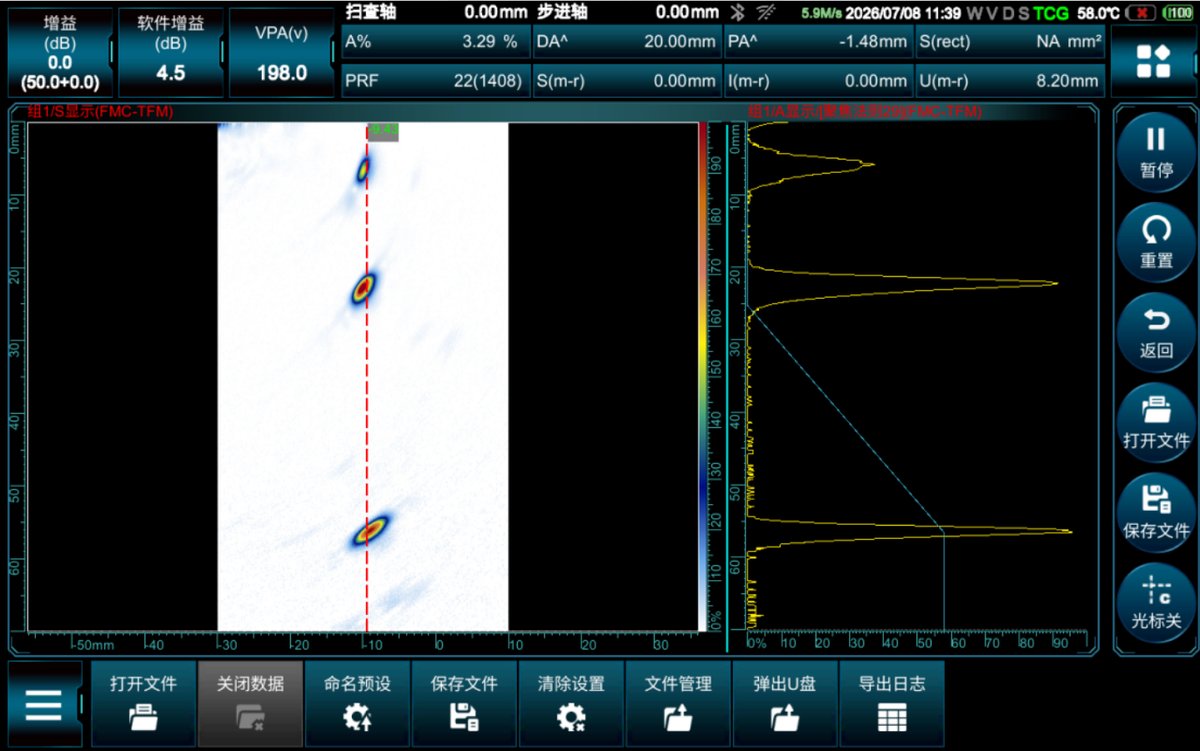
Режим сбора плоскими волнами — визуализация PWI-TFM
Значение для отрасли
Контроль стыковых соединений полиэтиленовых труб долго сдерживали несоответствие призм, высокое затухание в материале, помехи от валика, сложность выявления вертикальных дефектов и пропуски технологических дефектов. Взяв за основу собственную призму со скоростью звука, близкой к воде, Doppler построила интегрированное отечественное решение «датчик — аппаратура — алгоритм — приспособление», которое снижает риск пропуска дефектов, повышает стабильность результатов и делает контроль воспроизводимым.
Решение повышает эксплуатационную безопасность полиэтиленовых трубопроводов высокого давления и труб для АЭС, снижает порог входа в контроль и его стоимость, а также содействует внедрению отечественных стандартов неразрушающего контроля полимерных трубопроводов. В планах Doppler — призмы третьего поколения с еще меньшим затуханием, 3D-визуализация TFM, роботизированное сканирование и интеллектуальное распознавание комбинированных дефектов — с опорой на собственные технологии и с целью вывести отечественные технологии контроля на международный лидирующий уровень.
Нужна консультация по оборудованию для подобной задачи? Свяжитесь с нами — специалисты ПРОМЕТЕЙ подберут решение под ваш объект контроля.
